
一、概述
21世紀初,當時一些通信用終端產品(如手機等),由于國際市場的需要,率先要實現產品的無鉛化,一時給元器件、PCB等廠商帶來了產品必須迅速更新換代的巨大沖擊。當時由于元器件無鉛化的滯后,系統組裝企業曾經由于部分無鉛元器件無貨源,而只能短時用有鉛元器件來替代。這就是無鉛化早期出現過的無鉛釬料焊接有鉛元器件的向前兼容現象。然而時過幾年后,元器件等的無鉛化取得了突飛猛進的發展,全面滿足了終端產品的生產需要。
由于綠色無鉛化是元器件等行業發展的大趨勢,對元器件生產廠商來說,原有的有鉛生產線,大部分都是一步到位地改造成無鉛生產線了,市場上無鉛元器件正迅速取代有鉛元器件。這又導致了市場尚無無鉛化要求的許多有鉛產品(如通信類產品中的系統產品),因購不到有鉛元器件而不得不選用無鉛元器件替用,這就又出現了用有鉛釬料焊接無鉛元器件引腳的向后兼容的狀態,如表1所示。表1

由于產品生產成本的巨大壓力,在目前市場尚無無鉛化要求的情況下,幾乎絕大部分的企業,在各自的產品生產中均不得不采取了這種向后兼容的混合生產方式。市場的需求導致了這種混合生產工藝方式僅在幾年的時間便演變成電子業界產品生產的主流工藝。
二、有鉛向無鉛技術轉變的過渡時期
由有鉛制造向無鉛制造轉變不可能一蹴而就。因此,電子產品組裝生產線在一個較長的時間內,都可能是使用無鉛元器件和有鉛釬料進行組裝焊接的混合組裝階段,即有鉛(SnPb)釬料和無鉛(SAC)釬料共同存在于同一塊PCBA上。表1列舉的第一個可能的無鉛組裝PCBA是向前端兼容。在改變了焊膏成分和相應的再流曲線之后,前端兼容組裝的BGA等器件,在焊到PCBA上時使用了無鉛焊膏,這就造成BGA類器件的SnPb釬料球被無鉛焊膏中的Ag、Cu等替代金屬所污染。
表1列舉的第二個可能的無鉛組裝PCBA是向后端兼容。后端兼容方案的提出是在器件供應商引入無鉛器件之后,但不是所有使用這些器件組裝PCBA的生產商都能將他們的生產線轉變為無鉛生產線。出于節約生產成本因素,這些PCBA組裝生產商仍將使用普遍存在的有SnPb焊膏和SnPb再流焊接曲線來焊接無鉛器件。這樣混裝形成的焊點又會對無鉛BGA類器件的釬料球造成Pb污染。
三、有鉛與無鉛混合組裝的相容性
1.組合類型1)SAC釬料球與SnPb焊膏組合(向后兼容)SAC釬料球與SnPb焊膏(見圖1)工藝相容性存在的問題,主要是SnPb焊膏在再流過程中,當使用SnPb焊膏和普通溫度曲線時,因再流峰值溫度為205~220℃,當SAC釬料球合金不能完全熔化時,可能會產生下面的幾種后果:
(1)自校正作用減弱或沒有自對準作用產生,它可能產生局部開路的焊點,這對精細間距引腳器件尤為重要。
(2)釬料球坍塌不夠,器件共面性的問題更趨嚴重。它可能產生局部開路的焊點。
(3)釬料球沒有發生熔塌,兩種合金極少混合,焊點顯微結構不均勻,可能產生內應力。SAC釬料球與SnPb焊膏混用時,當再流峰值溫度高于225℃(如232℃)時,此時,SAC釬料球完全熔化。與使用SnPb釬料球/SnPb焊膏組合相比,其可靠性并不下降。
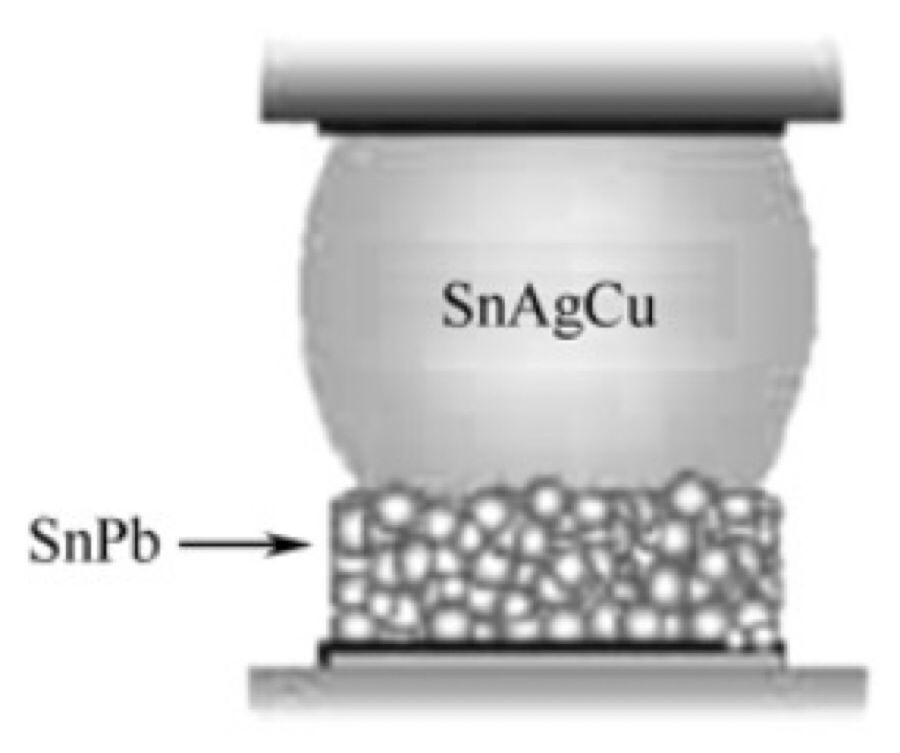
圖1 SAC釬料球與SnPb焊膏
2)SnPb釬料球與SAC焊膏組合(向前兼容)SnPb釬料球與SAC焊膏混用時,有鉛釬料球先熔化,覆蓋在焊盤與元器件焊端上面,助焊劑揮發物不易完全排出,易發生空洞,如圖2所示。
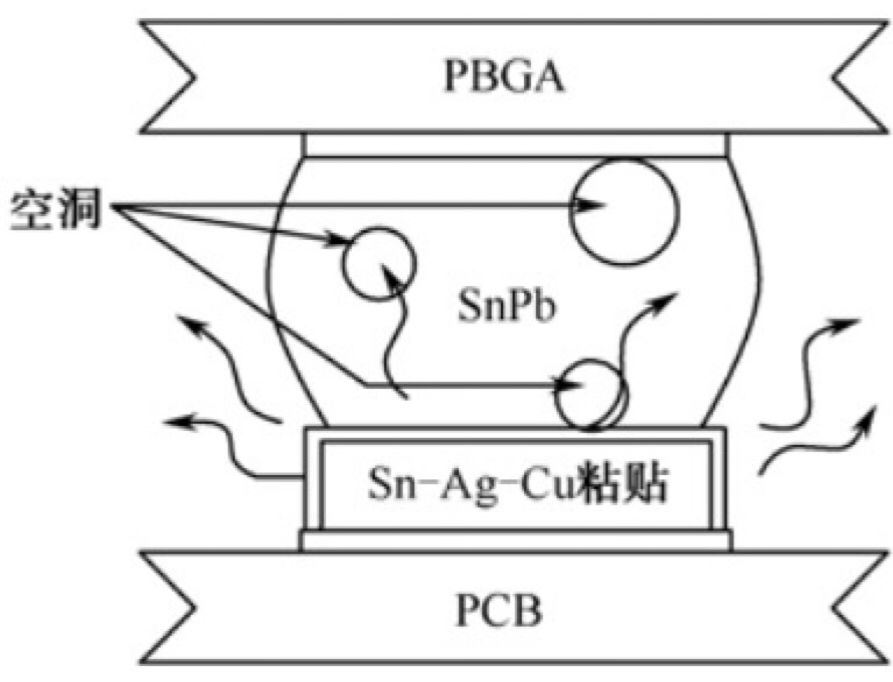
圖2 排氣不暢形成空洞