
鉆孔深度的摸索
根據上述可接受的轉速區間,選擇居中的15krpm/min的鉆速,依然保持0.1m/min最低進給速度,對鉆孔深度逐步提升,分別進行不同深度的鉆孔測試,其結果如下表4所示。

表4 各鉆孔深度的刀具表現
可見鉆刀僅鉆到0.7mm的深度就出現了斷刀的現象,原因在于孔內銅屑的殘留在鉆孔過程中不斷累積,從而使刀具受到銅屑不均勻的阻力而斷刀,如下圖5所示。顯然該刀具對于加工深度大于0.6mm的銅基板,必須采用多次疊加鉆孔的方式進行加工。
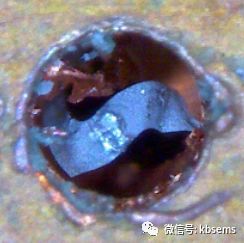
圖5 銅屑阻礙深鉆導致斷刀
進給速度的摸索
繼續選取15krpm/min的鉆速,進給速度從最低的0.1m/min逐步提升,分別進行不同進給速度的鉆孔測試,各進給速度與刀具情況如下表5所示。

表5 各進給速度下的刀具表現
上表的測試結果稍顯意外,在較合適的轉速下,進給速度作了絲毫的提升還是斷刀了。究其原因,進給速度提升會使鉆刀的軸向力增大,并且由于對銅塊鉆孔的鉆速較低,切削和排屑量跟不上進給速度也會導致斷刀,低轉速高進給下殘屑導致的斷刀效果如下圖6所示。

圖6 低轉速高進給下殘屑導致的斷刀
銅基板小孔加工效果
基于上述摸索的試驗結果,這里設定鉆速15krpm/min,進刀速度0.1m/min,鉆深1.0mm,分步鉆2次,對銅基板進行0.5mm小孔的鉆孔測試,同時以無涂層和有涂層的鉆刀對比作刀具壽命測試,可得效果如下表所示6。

表6 無涂層和有涂層的鉆刀壽命表現
可見在適合的加工參數下,鉆刀未出現斷刀狀況,孔形也無破損,如下圖7所示,而有無涂層的對比結果也很好得體現出涂層鉆刀的耐用性。

圖7 銅基板0.5mm鉆針控深鉆孔效果
總結
上述加工方案的提出,優化了對銅基板小孔加工的刀具及參數選擇,從加工情況來看,也改善了銅基板小孔加工易斷刀及鉆孔品質不良的狀況。盡管相比一些專業的五金加工設備,其加工效率要低很多,但本方案的優勢就在于無需添加額外設備,基于現有PCB鉆孔工藝就能實現銅基板的小孔加工,降低了技術門檻和投入成本。
參考文獻:
[1]何文學,張加鋒.紫銅零件小尺寸孔的鉆孔加工分析[J].湖南工業職業技術學院學報,2015,10.
[2]張賀勇,陳成,駱金龍,羅春峰,付連宇.硬質與超硬涂層在印制電路板微型刀具上的應用[J].印制電路信息,2014,11